



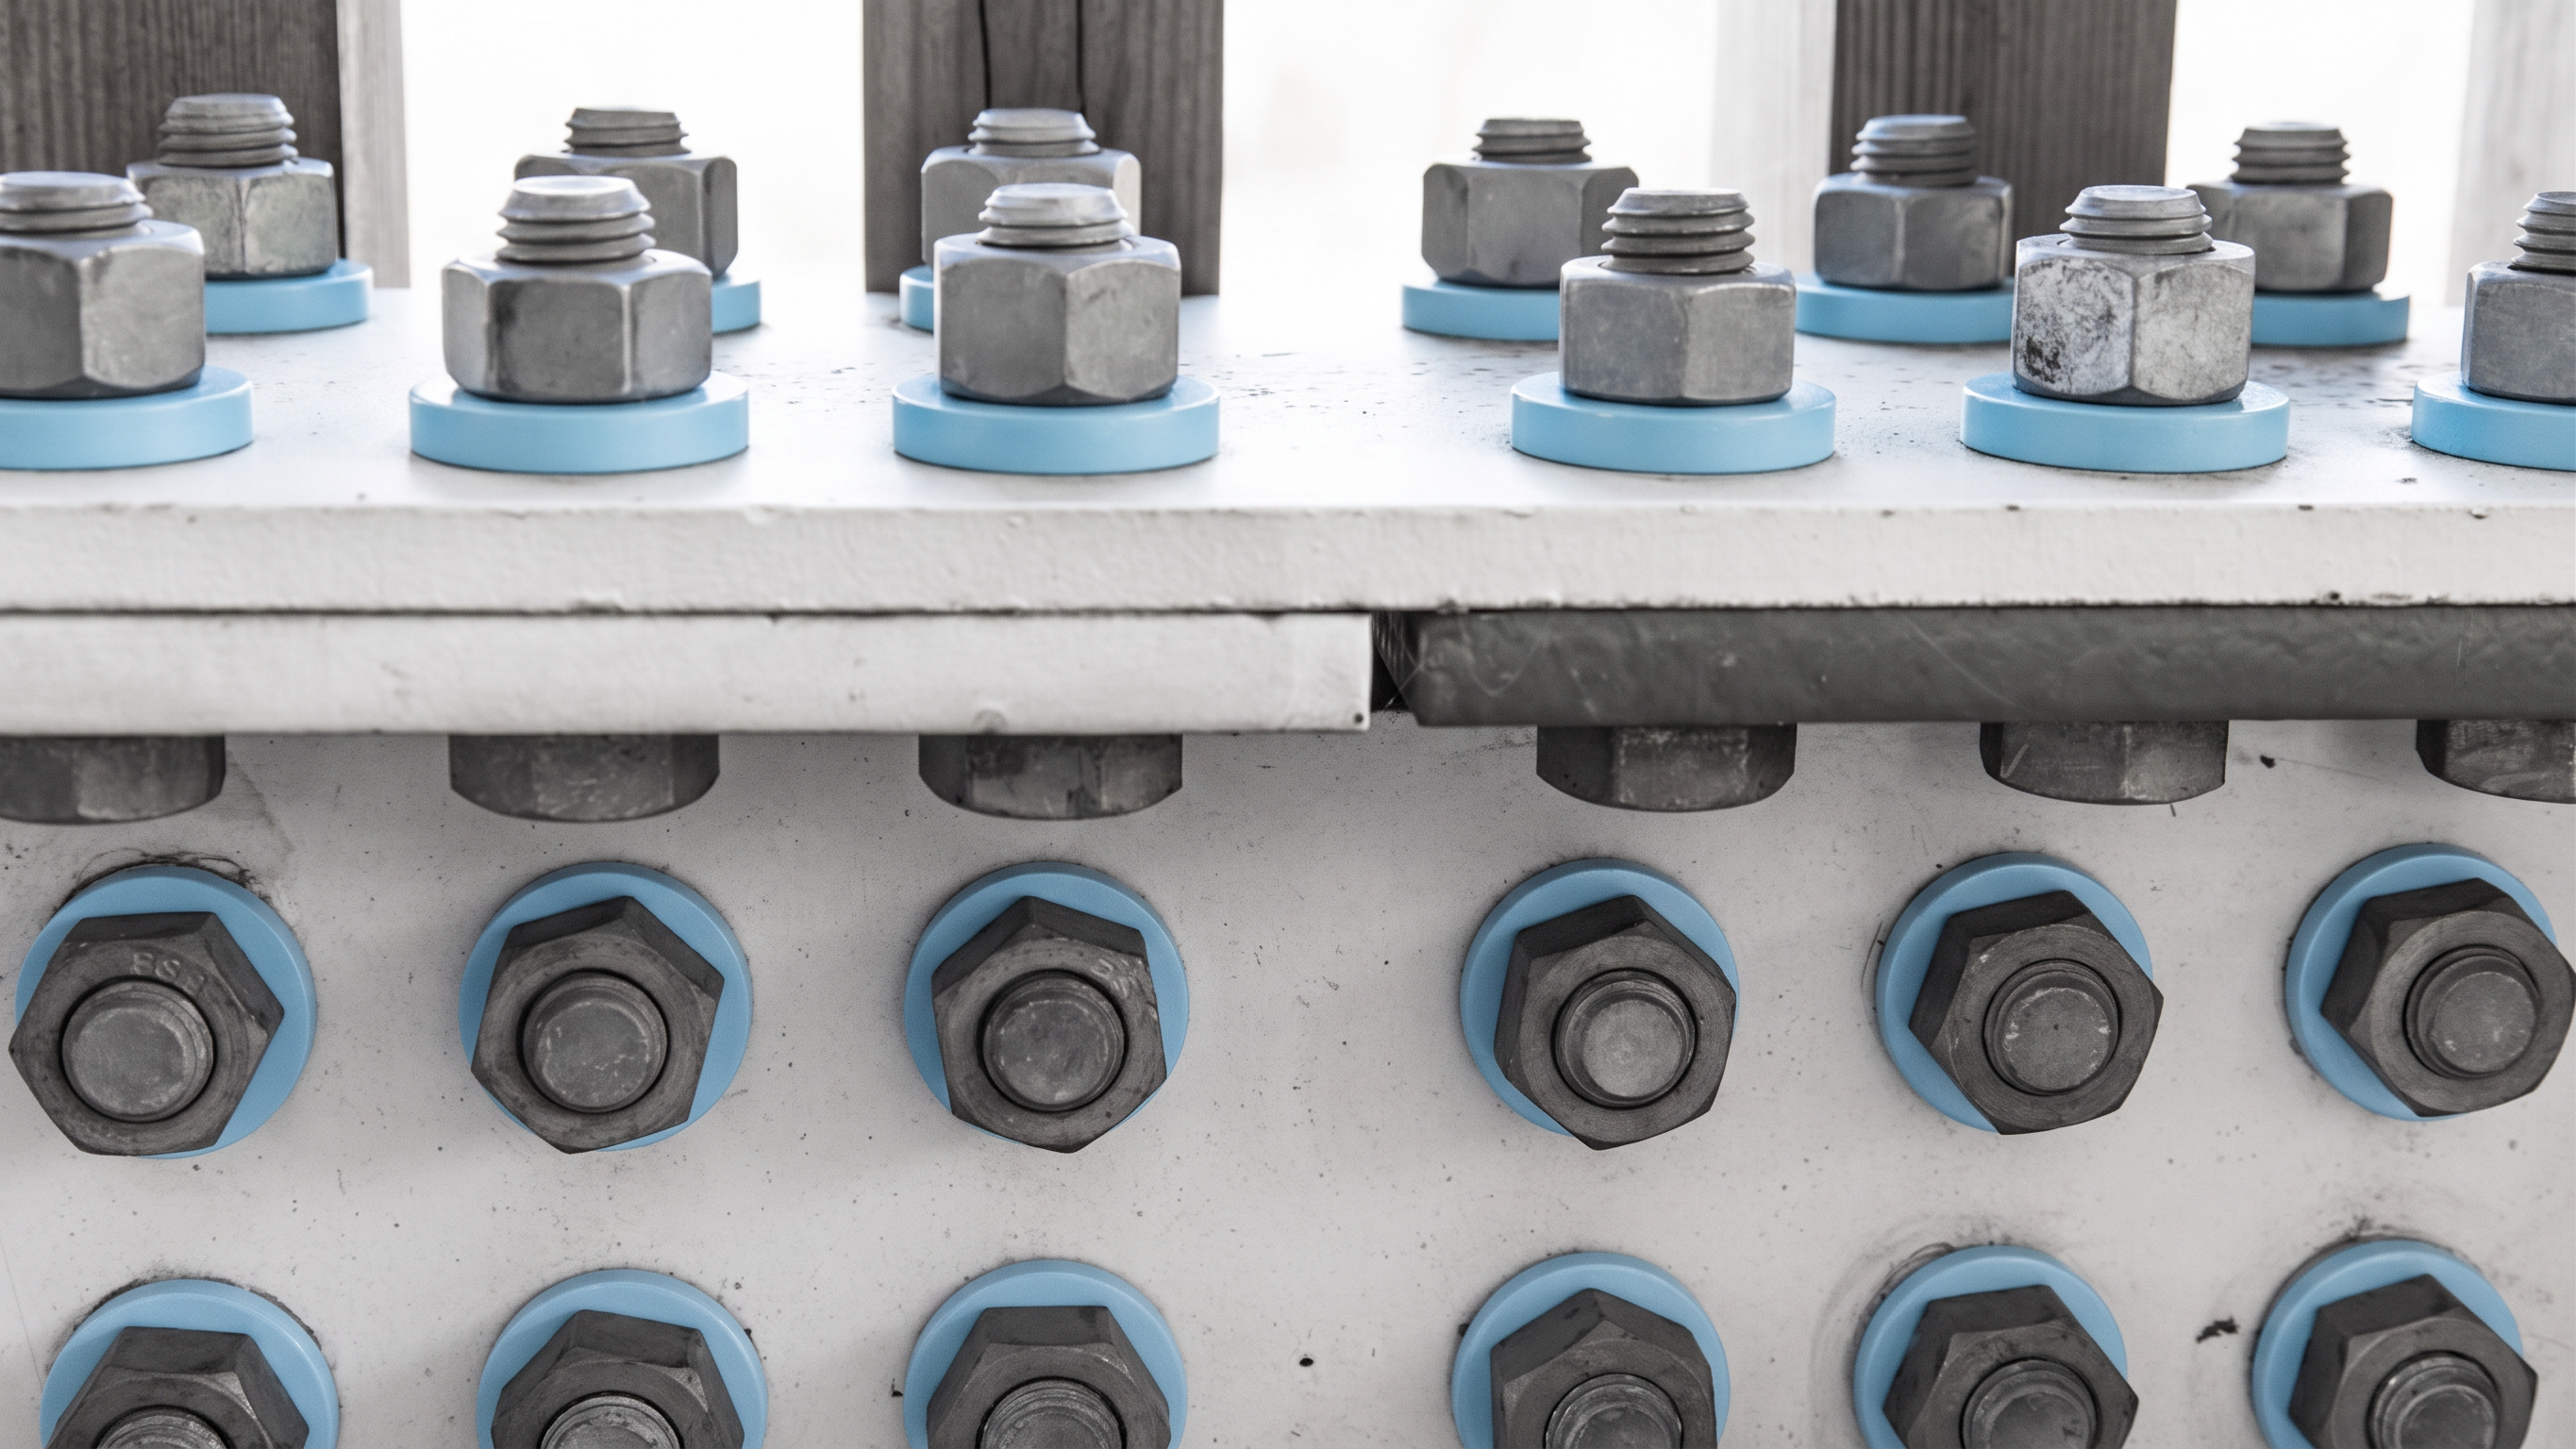
प्रॉब्लम यह है कि घूमने वाला फास्टनर वॉशर को अपने साथ खींचता है, जिससे वह सपोर्टिंग सरफेस के रिलेटिव घूमता है। इससे टाइटनिंग रेश्यो में बदलाव होता है, जिससे कनेक्शन की टाइटनिंग एफिशिएंसी और मेटल स्ट्रक्चर की ओवरऑल रिलायबिलिटी कम हो जाती है।
फ्रिक्शन कोटिंग का इस्तेमाल करने से सपोर्टिंग सरफेस के रिलेटिव वॉशर के घूमने का रिस्क पूरी तरह खत्म हो जाता है। कसने के दौरान, वॉशर एक जगह रहता है, जबकि बोल्ट हेड उसके रिलेटिव घूमता है, क्योंकि वॉशर और सपोर्टिंग सरफेस के बीच कॉन्टैक्ट एरिया वॉशर और बोल्ट हेड या नट के बीच के एरिया से बहुत बड़ा होता है। इससे यह पक्का होता है कि टाइटनिंग रेश्यो स्टेबल रहे (फ्रिक्शन कोटिंग और थ्रेडेड कनेक्शन की दूसरी खासियतों को ध्यान में रखकर कैलकुलेट किया जाता है), और प्री-टाइटनिंग फोर्स का अंदाज़ा लगाया जा सके और उसे कंट्रोल किया जा सके।
इस तरीके का एक बड़ा फ़ायदा यह है कि बोल्टिंग असेंबली डिज़ाइन में बदलाव करने की ज़रूरत नहीं पड़ती—असेंबली ज्योमेट्री में कोई बदलाव नहीं होता, और फ्रिक्शन कोटिंग लगाने का स्टेप मौजूदा मैन्युफैक्चरिंग प्रोसेस में इंटीग्रेटेड होता है। फ्रिक्शन कोटिंग ज़िंक-लैमेलर लेयर से भी अच्छी तरह चिपक जाती है और इसके साथ अच्छे से इस्तेमाल की जाती है।
MODENGY 1031 को स्प्रे करके या सेंट्रीफ्यूगल डिपिंग से लगाया जाता है—सबसे अच्छा तरीका किसी खास प्रोडक्शन फैसिलिटी की खास प्रोसेस ज़रूरतों के आधार पर चुना जाता है। एक सही क्योरिंग मोड भी चुना जा सकता है: पार्ट के गर्म होने के 40 मिनट के लिए +150°C, या 30 मिनट के लिए +200°C।
सीरियल फास्टनर प्रोडक्शन में फ्रिक्शन कोटिंग का इस्तेमाल, इंस्टॉलेशन को बेहतर बनाने और बोल्टिंग असेंबली की रिलायबिलिटी बढ़ाने में मटीरियल की हाई क्वालिटी और असर को कन्फर्म करता है, जिससे यह पक्का होता है कि वे मैन्युफैक्चरर की बताई गई परफॉर्मेंस विशेषताओं के हिसाब से हों।
← Back to news